

Qu'est-ce que le matériau ANIMAL DE COMPAGNIE ? Une réponse directe d’abord
Le matériau PET est du polyéthylène téréphtalate , le polymère thermoplastique le plus utilisé de la famille des polyesters. Il s’agit d’un plastique transparent, solide et léger qui apparaît dans presque tous les domaines de votre vie quotidienne : fibres vestimentaires, bouteilles de boissons, emballages alimentaires et même composants techniques.
Chimiquement, le PET est formé par la polymérisation d'acide téréphtalique purifié (PTA) et d'éthylène glycol. La chaîne polymère résultante confère au matériau un excellent équilibre entre résistance, transparence, résistance chimique et stabilité dimensionnelle. Grâce à cette combinaison, le PET est devenu un matériau universel pour des applications allant des emballages à usage unique aux pièces d’ingénierie de précision.
Lorsque vous demandez « qu’est-ce qu’un matériau PET ? » la réponse pratique se résume à ceci : c’est le plastique que vous touchez le plus probablement tous les jours, que ce soit dans une bouteille d’eau, un t-shirt en polyester ou le film d’un récipient alimentaire. C'est également l'un des plastiques les plus recyclés au monde, reconnu mondialement par le code du recyclage. #1 .
Composition chimique et structure moléculaire du PET
Le PET appartient à la famille des polyesters. Sa structure moléculaire est constituée d'unités répétitives de téréphtalate d'éthylène, qui sont créées lorsque l'éthylène glycol réagit avec l'acide téréphtalique. La réaction élimine l'eau et la chaîne polymère continue de croître pendant une phase de polycondensation. La formule chimique s'écrit généralement sous la forme (C10H8O4)n , où "n" représente le degré de polymérisation.
Le degré de polymérisation influence directement la viscosité intrinsèque (IV) de la résine. Ce paramètre est la spécification la plus importante dans la fabrication du PET, car il détermine la manière dont le matériau sera traité :
- PET de qualité textile : a généralement une IV de 0,55 à 0,70 dL/g, utilisée pour les fibres et les filaments.
- PET de qualité bouteille : a généralement une IV de 0,72 à 0,85 dL/g, utilisée pour les bouteilles de boissons gazeuses et les emballages alimentaires.
- PET de qualité film : généralement compris entre 0,65 et 0,80 dL/g, utilisé dans les films d'emballage et les films industriels.
Le PET existe sous deux états morphologiques principaux : amorphe et semi-cristallin. Le PET amorphe est transparent et est principalement utilisé pour les bouteilles et les emballages. Le PET semi-cristallin est plus rigide, présente une résistance thermique plus élevée et est couramment utilisé dans les applications d’ingénierie. La transformation entre ces deux états est contrôlée par la vitesse de refroidissement lors du traitement et par l'ajout d'agents de nucléation.
C’est la structure semi-cristalline qui confère au PET sa remarquable résistance mécanique. Selon les données de la PET Resin Association (PETRA), le comportement de cristallisation du PET est fortement influencé par la présence de comonomères. Lorsque l’acide isophtalique est utilisé comme comonomère, il perturbe le réseau cristallin parfait et abaisse le point de fusion, rendant le matériau plus facile à traiter dans certaines applications.
Principales propriétés physiques et mécaniques du matériau PET
Avant de sélectionner le PET pour une application spécifique, il est essentiel de comprendre son enveloppe de performances. Le tableau ci-dessous résume les propriétés les plus importantes sur lesquelles les ingénieurs et les concepteurs s'appuient lorsqu'ils comparent des matériaux.
| Propriété | Valeur typique | Remarques |
|---|---|---|
| Densité (amorphe) | 1,37-1,38 g/cm³ | Plus bas que le verre, plus léger que l'eau |
| Densité (semi-cristallin) | 1,44-1,46 g/cm³ | Augmente avec la cristallinité |
| Température de fusion | 250-260 °C | Qualités semi-cristallines uniquement |
| Température de transition vitreuse | 67-81 °C | Détermine la limite de service supérieure pour les qualités amorphes |
| Résistance à la traction | 50-100 MPa | Les charges d'orientation et de renforcement augmentent les valeurs |
| Module de Young | 2,0-4,0 GPa | Rigide et indéformable |
| Absorption d'eau (24 h) | 0,1-0,2% | L'un des plus bas parmi les thermoplastiques techniques |
| Transmission de la lumière | Jusqu'à 90% | Pour le PET amorphe de qualité bouteille |
L’une des caractéristiques marquantes du PET est sa très faible absorption d'humidité . Alors que de nombreux polymères techniques absorbent des quantités mesurables d’eau, le poids du PET n’augmente que de 0,1 à 0,2 % après 24 heures. Pour l’industrie de l’emballage, cela signifie que les produits sont bien protégés. Pour les utilisateurs techniques du PET, cela signifie également que la stabilité dimensionnelle dans les environnements humides est généralement meilleure que celle des matériaux en nylon.
Une autre propriété critique est celle du PET performance de la barrière . Selon l'American Beverage Association, le PET est un excellent matériau barrière contre le dioxyde de carbone, l'oxygène et l'humidité dans les emballages de boissons, c'est pourquoi il est utilisé dans les boissons gazeuses en bouteille à l'échelle mondiale. En revanche, d’autres plastiques tels que le polypropylène présentent des propriétés barrières au CO₂ bien plus faibles.
À quoi sert le matériau PET ? Applications majeures
Le PET a une gamme d’applications inhabituellement large. Le matériel ne se limite pas à une seule industrie. Selon la page de référence de Wikipédia sur le polyéthylène téréphtalate, le PET est utilisé dans les textiles, les emballages rigides, les emballages flexibles, les modules photovoltaïques et les résines thermoplastiques. Permettez-moi de détailler les utilisations les plus importantes.
Textiles et fibres de polyester
La plus grande utilisation du PET au monde est la production de fibres de polyester. En gros 60 % de tout le PET produit dans le monde est transformé en fibres pour l'habillement, les tissus d'ameublement, les tapis et les tissus industriels. La fibre de polyester est appréciée pour la façon dont elle résiste au froissement, s'étire et retient de manière fiable la teinture. La fibre peut être filée sous forme de filament continu ou coupée en fibres discontinues pour être filée avec des fibres naturelles. Les bouteilles PET recyclées sont parfois retraitées en fibres discontinues pour être utilisées dans des tissus et des vêtements non tissés, créant ainsi une boucle de seconde vie claire.
Emballage d'aliments et de boissons
Le PET est le matériau dominant pour les bouteilles rigides utilisées dans l’industrie des boissons. Il est utilisé par les marques qui emballent de l’eau, des boissons gazeuses, des jus de fruits et des huiles comestibles. Le PET de qualité bouteille est privilégié pour sa combinaison de clarté, de résistance et de rétention élevée de carbonatation. En fait, la majorité des bouteilles de boissons en plastique vendues aujourd’hui dans le monde sont fabriquées en PET. La capacité du matériau à s'orienter lors de l'étirage-soufflage améliore considérablement sa résistance mécanique et ses performances barrière.
Emballage alimentaire rigide et flexible
Les barquettes et coques en PET thermoformé sont courantes dans le secteur de la vente au détail alimentaire. Ces récipients sont appréciés car ils sont transparents, solides et peuvent résister, dans certaines limites, aux températures rencontrées lors du réchauffage aux micro-ondes. Les films flexibles en PET sont utilisés pour l'emballage de snacks, les sacs de produits surgelés et l'emballage industriel. Ces films peuvent être orientés biaxialement pour maximiser la résistance tout en restant extrêmement fins.
Applications d'ingénierie et industrielles
Le PET semi-cristallin est utilisé dans les composants techniques. Le PET renforcé de fibres de verre offre une rigidité et une résistance au fluage élevées, ce qui le rend adapté aux boîtiers, aux supports et aux composants structurels. Le PET non renforcé a été utilisé dans les roulements et les patins d'usure où un faible frottement est requis. Sa faible absorption d’humidité confère au PET un avantage de positionnement dans les environnements industriels où la stabilité dimensionnelle est importante.
Autres applications en croissance
Le PET trouve également de nouvelles applications dans les feuilles de fond des modules photovoltaïques, les emballages de dispositifs médicaux et les composants de soubassement d'automobile. Dans chacune de ces utilisations, le matériau est sélectionné pour sa combinaison d’isolation électrique, de résistance chimique et de durabilité mécanique. L'expansion constante des applications du PET est le résultat direct de ses propriétés et de son profil de coûts.
Comment le matériau PET est-il produit ?
Comprendre le processus de production du PET aide les acheteurs à apprécier les variables de qualité qui distinguent les différentes qualités.
Étape 1 : Estérification
L'acide téréphtalique purifié (PTA) réagit avec l'éthylène glycol dans un récipient sous pression à environ 240-260°C . La réaction produit du téréphtalate de bis (2-hydroxyéthyl) (BHET), le monomère intermédiaire, et de l'eau comme sous-produit. Cette étape est généralement réalisée sous légère pression pour maintenir les réactifs en phase liquide.
Étape 2 : Polycondensation
Le monomère BHET entre dans un réacteur de polycondensation en fusion sous vide poussé. Dans des conditions de vide et à des températures de 270-285°C , la chaîne polymère se propage et l'éthylène glycol est éliminé de la masse fondue. La réaction est accélérée par des catalyseurs. Le trioxyde d'antimoine est encore courant, mais les systèmes catalytiques à base de titane, de magnésium et sans antimoine gagnent du terrain en réponse à la demande du marché pour des résidus métalliques plus faibles.
Étape 3 : Pelletisation et contrôle IV
Une fois que la matière fondue atteint la viscosité intrinsèque cible, elle est extrudée à travers une filière, refroidie dans un bain-marie et découpée en copeaux ou en granulés. L'IV à ce stade est soigneusement mesurée par le fabricant car elle contrôle le traitement en aval. C'est pourquoi les fabricants de PET annoncent souvent la résine par grade IV : une résine vendue pour la production de bouteilles aura un IV plus élevé qu'une résine vendue pour l'extrusion de films. À titre de comparaison, l’industrie chinoise des copeaux de nylon 6 s’appuie également sur la même logique de contrôle : la clé est de stabiliser le poids moléculaire pour un traitement cohérent en aval.
Traitement ultérieur
Les pellets sont ensuite fondus au niveau du convertisseur et transformés en bouteilles, films ou fibres. Lors de la fabrication des bouteilles, les granulés sont séchés pour éviter l'hydrolyse, puis moulés par injection pour fabriquer des préformes. Les préformes sont réchauffées pour être moulées par étirage-soufflage dans la forme finale de la bouteille. Ce processus en deux étapes est essentiel pour l’orientation biaxiale qui confère aux bouteilles PET leur grande résistance.
PET vs Polyamide (Nylon) : comment se comparent-ils ?
Pour les ingénieurs, la question est rarement « qu’est-ce qu’un matériau PET ? » En isolement. La vraie question est : le PET surpasse-t-il l’alternative ? La famille concurrente la plus répandue est le groupe des polyamides, qui comprend le PA6 et le PA66. Le PET et les polyamides sont tous deux des thermoplastiques techniques, mais leurs enveloppes de performances diffèrent sur des points importants.
 Puces PA6 renforcées pour les applications à charge élevée Découvrez les puces PA6 renforcées conçues pour une résistance, une rigidité et une résistance à la chaleur améliorées. Convient aux pièces automobiles et aux composants industriels dans des environnements exigeants. Voir le produit →
Résistance thermique et comportement thermique
Le PET semi-cristallin fond à 250-260°C. Le PA66 fond à 260-268°C, ce qui est légèrement plus élevé. Le PA6 fond à environ 220-230°C. Cependant, ce qui compte vraiment pour les applications, c'est la température de service continue. Pour le PET non renforcé, la température de service continu est d'environ 70-100°C, selon la forme amorphe ou semi-cristalline. Le PET renforcé de fibres de verre peut atteindre jusqu'à 140°C. Les qualités de polyamide avec stabilisants thermiques peuvent supporter des températures plus élevées, c'est pourquoi le PA66 est un choix fréquent pour les pièces automobiles sous le capot. Lorsque votre application se trouve dans un environnement constamment chaud, ces différences deviennent décisives.
Absorption d'humidité : le plus grand différenciateur
L’écart pratique le plus important entre le PET et le nylon est l’absorption d’eau. Le PET n’absorbe que 0,1 à 0,2 % d’eau sur 24 heures. Le PA66 absorbe environ 1,2 % à 50 % d’humidité relative et jusqu’à 2,5 % à saturation. Le PA6 absorbe encore plus, environ 1,8 % à 50 % HR et près de 3 % à saturation. Cette absorption d'humidité dans le nylon provoque des changements dimensionnels et peut altérer les propriétés mécaniques au fil du temps. Pour les composants de précision fonctionnant dans des environnements humides, le PET est généralement le choix le plus sûr. Pour les pièces qui doivent résister à des flexions répétées dans un environnement sec, le polyamide est souvent plus performant.
Résistance aux chocs et fatigue par flexion
Les matériaux en nylon sont connus pour leur résistance supérieure aux chocs et à la fatigue par flexion. C'est pourquoi les clips, charnières, attaches et composants à clipser sont généralement fabriqués en PA66 ou PA6 plutôt qu'en PET. Le PET peut être fragile à l’état amorphe, notamment à basse température ou en cas d’entailles. Lorsque vous avez besoin d'un matériau capable de résister à des millions de cycles de flexion sans se fissurer, le polyamide est la réponse établie.
Résistance aux produits chimiques et aux UV
Le PET offre une meilleure résistance aux acides et est moins sensible à la dégradation par les UV que de nombreux polyamides. Les nylons sont généralement plus sensibles aux acides forts et à l’exposition aux UV. Dans les applications extérieures sans stabilisants UV, le PET conserve son aspect et son intégrité mécanique plus longtemps que le PA66. Cela fait du PET un excellent candidat pour les emballages externes et les composants d’articles de sport de plein air.
| Propriété | PET | PA66 | PA6 |
|---|---|---|---|
| Point de fusion (°C) | 250-260 | 260-268 | 220-230 |
| Absorption d'eau (%) | 0,1-0,2 | 1,2-2,5 | 1,8-3,0 |
| Résistance à la traction (MPa) | 50-100 | 60-85 | 45-80 |
| Résistance à la fatigue en flexion | Modéré | Excellent | Excellent |
| Résistance aux acides | Bon | Limité | Limité |
| Stabilité aux UV | Bon | Foire | Foire |
Si votre application nécessite une résistance maximale à l’humidité, ou si la géométrie de la pièce est sensible aux changements dimensionnels, le PET présente un fort avantage. Mais si vous avez besoin de résistance, de flexions répétées ou de résistance à des températures élevées, le polyamide est généralement la meilleure solution. C’est exactement pourquoi la décision de choix des matériaux ne peut être réduite à une seule propriété. Vous pouvez lire un guide complet dédié au matériau en nylon pour mieux comprendre ces propriétés.
 Puces PA66 améliorées pour une résistance à haute température Envisagez des puces PA66 renforcées pour les applications nécessitant des performances mécaniques et une stabilité thermique supérieures, en particulier dans les secteurs automobile et électrique. Voir le produit →
Recyclage et durabilité du matériau PET
Le PET est largement décrit comme l’un des plastiques les plus recyclables. Cette affirmation est étayée par le fait que le PET dispose d’un flux de recyclage dédié dans la plupart des pays développés. Aux États-Unis, les bouteilles PET sont collectées en bordure de rue sous le code résine #1. Dans de nombreux pays européens, les systèmes de consigne poussent les taux de collecte des bouteilles PET bien au-dessus de 50 %, et dans certains cas au-dessus de 90 %.
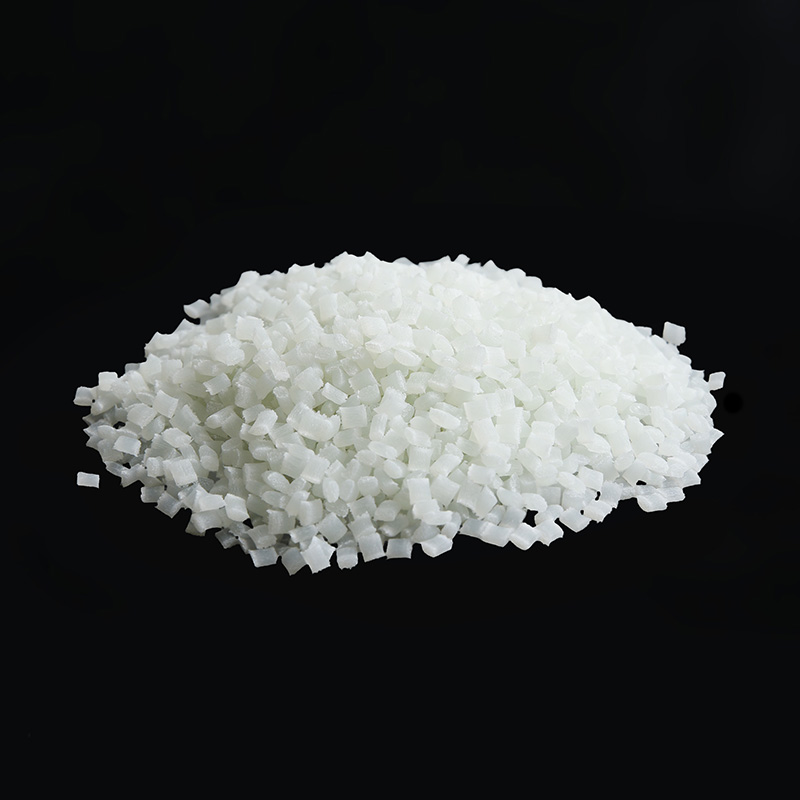 Granulés de polyamide recyclés d'un fabricant fiable Découvrez des granulés de polyamide recyclé qui soutiennent les objectifs de développement durable. Produits par un fournisseur expérimenté, ces matériaux servent diverses industries, de l'automobile à l'électronique. Voir le produit →
Processus de recyclage mécanique
Le recyclage mécanique est la voie la plus établie. Il s'agit de collecter les bouteilles PET, de les trier par type de résine, d'enlever les étiquettes et les bouchons, de les laver, de les déchiqueter, puis d'extruder par fusion le matériau en granulés de PET recyclé, communément appelés rPET. Le rPET est actuellement utilisé dans de nouvelles bouteilles, dans les fibres discontinues de polyester utilisées pour les vêtements et les tapis, ainsi que dans des applications non tissées.
Cependant, chaque cycle de recyclage mécanique provoque une scission de chaîne, ce qui réduit la IV et raccourcit les chaînes du polymère. Cela signifie que le matériau recyclé ne peut pas être utilisé pour des applications hautes performances sans être mélangé à de la résine vierge ou sans subir une polymérisation à l'état solide pour reconstruire le poids moléculaire. Il s’agit d’une limitation importante dans la boucle de l’économie circulaire.
Recyclage chimique : boucler la boucle
Le recyclage chimique décompose le PET en ses monomères d'origine, l'acide téréphtalique et l'éthylène glycol, par hydrolyse, méthanolyse ou glycolyse. Les monomères peuvent ensuite être repolymérisés pour créer du PET aux propriétés identiques au matériau vierge. Ce processus est considéré comme le moyen de parvenir à un véritable recyclage infini, et plusieurs usines commerciales ont récemment été mises en service en Asie et en Europe.
Le concept d’économie circulaire s’étend également aux matériaux en nylon. Les granulés de polyamide recyclés fabriqués à partir de déchets de production et de plastiques techniques usagés sont de plus en plus disponibles. Le rôle des particules de polyamide recyclées dans l'économie circulaire est un sujet important en matière de durabilité qui reflète les progrès réalisés avec le PET.
Taux de recyclage actuels et réalité du marché
Le taux de recyclage mondial des bouteilles PET est estimé à 20-30% , selon divers rapports de l'industrie. Bien que cela soit plus élevé que la plupart des autres plastiques, cela représente néanmoins une perte de matière importante. L'Union européenne a mis en place des obligations strictes en matière de contenu recyclé pour les bouteilles en PET, exigeant 25 % de rPET d'ici 2025 et 30 % d'ici 2030. Aux États-Unis, plusieurs États ont proposé des lois minimales sur le contenu recyclé. Ces tendances réglementaires poussent les marques à sécuriser leur approvisionnement en rPET.
La demande de contenu recyclé dépasse actuellement l’offre. Le prix du rPET est souvent plus élevé que celui du PET vierge, ce qui constitue une inversion surprenante du marché qui reflète l’enjeu de la collecte et du tri. Pour les entreprises qui dépendent du PET, cela signifie que l’utilisation de contenu recyclé peut avoir un impact direct sur les coûts.
Comment choisir entre les matériaux PET et polyamide
La sélection des matériaux se résume rarement à la simple consultation d’une fiche technique. Le processus pratique consiste à équilibrer les performances, les coûts, la faisabilité de la fabrication et la fiabilité de la chaîne d'approvisionnement. Voici un cadre étape par étape que les ingénieurs et les équipes d'approvisionnement peuvent utiliser.
Étape 1 : Définir les exigences de performance critiques
Notez les valeurs requises pour la résistance à la traction, la rigidité, la résistance aux chocs, la température, la sensibilité à l'humidité, l'exposition aux produits chimiques et la tolérance. Soyez explicite. Un vague « il faut qu’il soit fort » n’est pas utile. Utilisez des valeurs que vous pouvez mesurer et vérifier.
Étape 2 : évaluer l'environnement d'exploitation
La pièce fonctionne-t-elle dans un environnement humide ou exposé à l'eau ? Si tel est le cas, la très faible absorption d’humidité du PET devient un avantage immédiat. Si la pièce est exposée à des contacts répétés avec la lumière UV, le PET a également tendance à surpasser les polyamides. Si l'environnement est sec et implique des abus mécaniques, le polyamide peut être le matériau le plus indulgent.
Étape 3 : Considérez le processus de fabrication
Le PET nécessite un séchage minutieux avant d’être transformé. Si les niveaux d’humidité ne sont pas contrôlés, l’hydrolyse peut réduire considérablement le poids moléculaire et les propriétés. Le IV de la résine doit correspondre au processus de conversion. Pour le moulage par soufflage, vous avez besoin de PET de qualité bouteille à haute teneur en IV. Pour le cinéma, vous avez besoin d’une note IV inférieure. Pour le moulage par injection, du PET semi-cristallin est utilisé et un cycle rapide est possible avec la bonne conception de moule. Pour les polyamides, le séchage est également nécessaire, mais la fenêtre est un peu plus indulgente dans certains cas.
Étape 4 : Analyser le coût total, pas seulement le prix de la résine
Le prix de la résine n’est qu’une partie de l’équation. Tenez compte de l'outillage, du temps de cycle, du taux de rebut et du coût des rebuts dimensionnels. Un matériau qui est traité de manière cohérente et produit moins de défauts peut être globalement moins cher même si le prix de sa résine est légèrement plus élevé. Le prix actuel du PET sur le marché se situe entre 0,85 et 1,10 dollars par kilogramme, tandis que le PA6 et le PA66 sont généralement plus chers, entre 1,20 et 2,00 dollars par kilogramme, en fonction de l'offre mondiale.
Étape 5 : Engager un fournisseur de matériaux qualifié
C’est là que travailler avec un fournisseur qui a une expérience directe des plastiques techniques modifiés est précieux. Un fournisseur comme Ningbo Frontechnic, qui gère sa propre ligne de modification de polyamide et propose des qualités standard améliorées, ignifuges et renforcées, peut vous aider à partir d'une formulation éprouvée plutôt que de repartir de zéro. L’objectif est d’éviter les coûts inutiles de composition personnalisée tout en satisfaisant aux exigences de performances de l’application. Lorsque les qualités standard ne peuvent pas répondre à vos besoins, un fournisseur doté de capacités de spécifications spéciales personnalisées peut vous aider à obtenir exactement ce dont vous avez besoin.
Pour une application d’ingénierie, la question n’est pas seulement « qu’est-ce qu’un matériau PET ? » mais plutôt « quel matériau convient le mieux à cette application ? » Si vous ne savez pas si le PET ou le PA6/PA66 est la bonne solution, contacter rapidement un spécialiste des matériaux peut vous éviter des semaines d'essais et d'erreurs.
Foire aux questions sur le matériau PET
Que signifie PET ?
PET signifie polyéthylène téréphtalate. Il est également parfois abrégé en PETE, qui est l'acronyme le plus ancien utilisé dans l'industrie du plastique. Ces termes font référence au même matériau, le polymère thermoplastique le plus répandu de la famille des polyesters.
Le matériau PET est-il le même que le polyester ?
Non, mais les deux sont étroitement liés. Le PET est le polymère et le polyester est la famille plus large de polymères à laquelle appartient le PET. Les fibres de polyester que l’on voit dans les vêtements sont essentiellement des fibres PET. Quand quelqu'un parle de « tissu en polyester », il utilise un terme qui décrit l'application du matériau PET sous forme textile.
Le matériau PET est-il recyclable ?
Oui. Le PET est identifié par le code de résine #1 et est l'un des plastiques les plus recyclés. Il peut être recyclé mécaniquement en granulés de rPET ou dépolymérisé chimiquement en ses monomères de départ. Le contenu recyclé peut être utilisé dans de nouvelles bouteilles, des fibres de polyester, des films et de nombreux autres produits.
Le matériau PET est-il sans danger pour le contact avec les aliments et les boissons ?
Le PET est l’un des plastiques destinés au contact alimentaire les plus étudiés au monde. Il ne contient pas de bisphénol A (BPA), est chimiquement inerte et sa très faible absorption d'humidité signifie qu'il ne s'hydrolyse pas et ne réagit pas avec le contenu dans des conditions normales d'utilisation. Il est utilisé pour les bouteilles de boissons depuis des décennies. Lorsque vous utilisez du PET pour l'emballage alimentaire, utilisez toujours une résine de qualité alimentaire et suivez les conditions de traitement recommandées par le fabricant, car un mauvais traitement peut affecter la qualité de l'article final.
Quelle est la température maximale de service continu du PET ?
Pour le PET amorphe standard de qualité bouteille, la limite supérieure est d’environ 70°C. Pour le PET semi-cristallin renforcé de fibres de verre, la température maximale de service continu s'élève à environ 110-140°C. Les températures maximales à court terme peuvent approcher 150°C sans déformation totale, en fonction de la nuance exacte et de la forme de la pièce.
Quelle est la différence entre le PET, le PBT et le PPA ?
Le PBT (polybutylène téréphtalate) est chimiquement similaire au PET mais présente de meilleures caractéristiques de traitement pour le moulage par injection. Le PPA (polyphtalamide) est une résine polyamide qui combine une résistance élevée à la chaleur et d'excellentes propriétés mécaniques, la plaçant dans une classe de performances supérieure à celle du PET pour les applications d'ingénierie exigeantes. Le PPA est souvent utilisé dans les applications où les températures continues dépassent 150°C. Si vous avez besoin d'un matériau adapté à la résistance à long terme aux hautes températures et à l'humidité, Performances de la série plastique PPA dans des conditions chaudes et humides est une référence importante.
Combien coûte le matériau PET ?
Le prix de la résine PET est étroitement lié aux coûts du pétrole en amont et aux conditions régionales de l’offre et de la demande. Début 2026, le prix du marché du PET de qualité bouteille se situe entre 0,85 et 1,10 dollar par kilogramme sur la plupart des marchés mondiaux. Le PET de qualité textile est généralement légèrement moins cher, tandis que les qualités spécialisées à IV élevée peuvent exiger des prix plus élevés.
Depuis combien de temps le matériau PET est-il utilisé commercialement ?
Le PET a été breveté pour la première fois dans les années 1940 par les chimistes britanniques John Whinfield et James Dickson. La production commerciale de fibre PET a commencé dans les années 1950 et les premières bouteilles de boissons en PET sont apparues à la fin des années 1970. Depuis lors, il est devenu l’un des plastiques les plus répandus au monde.
Le PET peut-il être utilisé dans la fabrication additive ou l’impression 3D ?
Le PET standard n’est pas couramment utilisé pour la modélisation des dépôts fondus car il présente des tendances élevées à la cristallisation et une fenêtre de traitement étroite. Cependant, les mélanges de PET spécialement modifiés, tels que le PETG (PET modifié au glycol), sont largement utilisés dans l'impression 3D. Le PETG résout les problèmes de flexibilité et d'imprimabilité tout en conservant de nombreux avantages en matière de résistance et de résistance chimique du PET de base.


 Mob: + 86-15867822829
 Tel: + 86-0574-62538663
 Fax: + 86-0574-62530664
 E-mail:

 Suivez-nous
 Maison

